Xəbəri

Düz flanş boltlar ilə etibarlı sızdırmazlığa necə nail olur?

2026-09-17 13:30:08

Neft-kimya zavodunda boltlu düz flanşlı birləşmədə 100 bar-dan çox təzyiqdə və 400°C-dən yuxarı temperaturda texnoloji maye olmalıdır. Sızdırmazlıq bir komponent tərəfindən deyil, bir sistem tərəfindən yaradılır: flanş üzləri, conta və boltlar. Boltlar sıxıldıqda, flanş üzləri arasında contaları sıxan sıxma qüvvəsi yaradırlar. Conta, öz növbəsində, flanş səthlərindəki mikroskopik pozuntuları deformasiya edir və doldurur, sızmanın qarşısını alan bir maneə yaradır. Bu kifayət qədər sadə görünür. Bununla belə, flanş sızması sənaye qəzalarının və istehsal itkilərinin ən çox yayılmış səbəblərindən biridir. Səbəb odur ki, etibarlı möhürə nail olmaq boltun yükünün, contaların sıxılmasının və flanşın sərtliyinin dəqiq tarazlığını tələb edir - bu tarazlıq düzgün quraşdırılmama, yanlış bolt fırlanma momenti və ya flanş üzünün keyfiyyətsizliyi ilə asanlıqla pozulur.


Necə sualı adüz flanşboltlar ilə etibarlı möhürlənməyə nail olur, buna görə də yalnız boltları sıx olana qədər sıxmaq məsələsi deyil. Bu mühəndislik məsələsidir. Boltun yükü contanı möhürləmək üçün kifayət qədər sıxmaq üçün kifayət olmalıdır, lakin o qədər yüksək olmamalıdır ki, contaları əzsin və ya boltlar çıxarsın. Flanşın üzləri contanın uyğunlaşması üçün kifayət qədər düz və hamar olmalıdır, lakin conta tuta bilməyəcək qədər hamar olmamalıdır. Yükün vahid paylanmasını təmin etmək üçün boltlar müəyyən bir ardıcıllıqla sıxılmalıdır. Və bütün məclis, sızdırmazlıq gücünü itirmədən iş təzyiqinə, temperatura və istilik dövriyyəsinə tab gətirmək üçün dizayn edilməlidir. Bu məqalə mühəndislər, texniki xidmət mütəxəssisləri və satınalma mütəxəssisləri üçün boltli düz flanş möhürlənməsi haqqında hərtərəfli anlayış təmin edərək, bu amillərin hər birini texniki təfərrüatı ilə araşdıracaq. AtWenzhou Longan Flange Co., Ltd., fabrikimiz iyirmi ildən artıqdır ki, düz flanşlar istehsal edir və biz sızdırmazlığın etibarlılığını təyin edən amilləri dərindən başa düşmüşük.

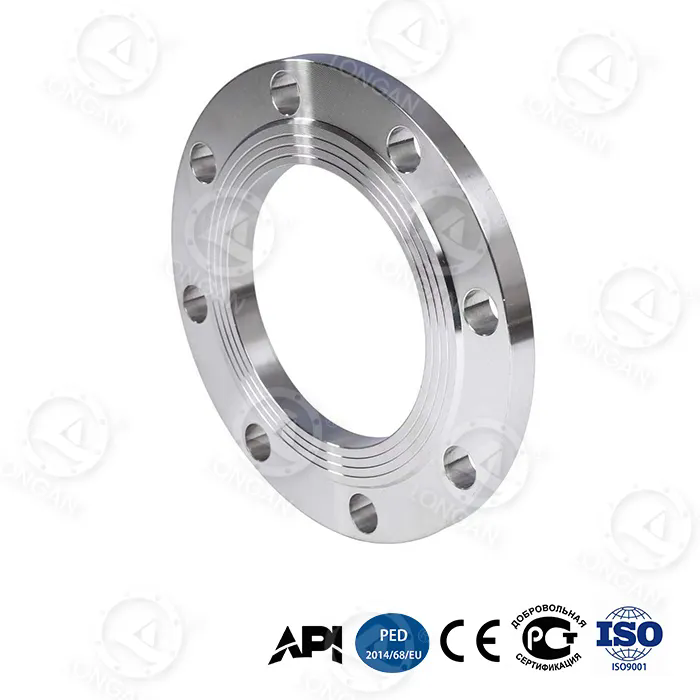
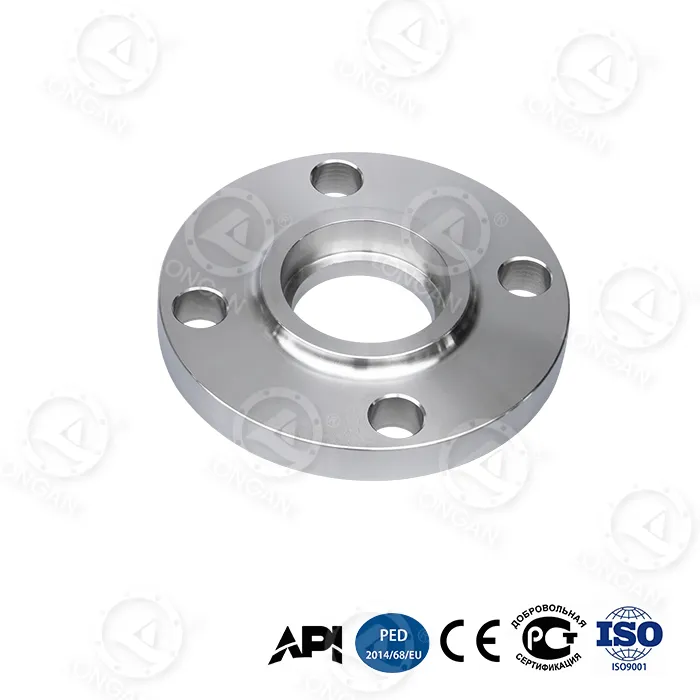
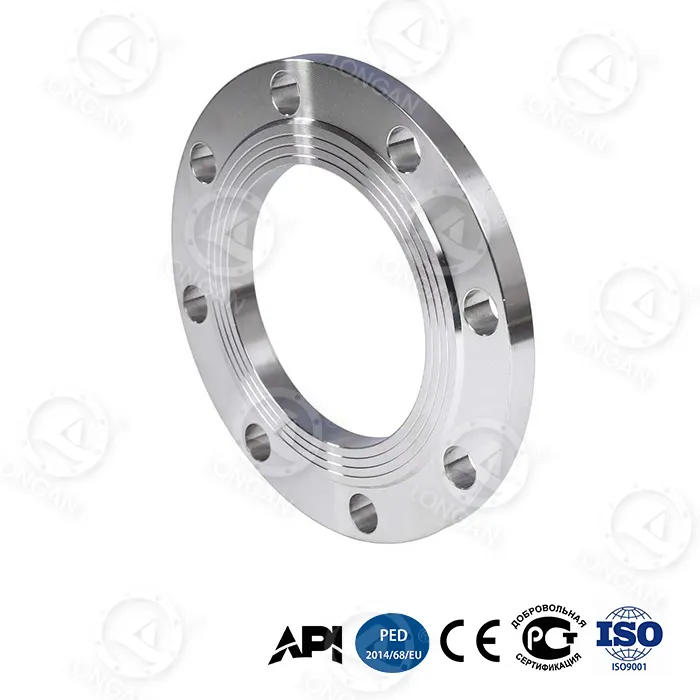
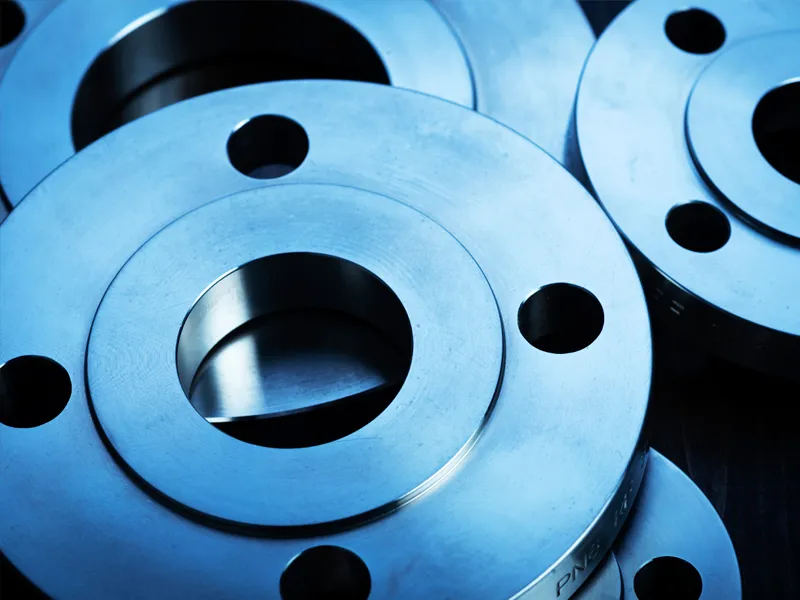
sme b16.5 flat face flange


Mündəricat


1. Sızdırmazlıq Mexanizmi: Boltu sıxdığınız zaman əslində nə baş verir?

Düz flanşın etibarlı sızdırmazlığa necə nail olduğunu başa düşmək üçün əvvəlcə boltlu birləşmənin mexanikasını başa düşməliyik. Bir bolt sıxıldıqda, elastik şəkildə uzanır. Bolt yay kimi fəaliyyət göstərir və boltdakı gərginlik iki flanş üzünü bir-birinə çəkən sıxma qüvvəsi yaradır. Bu sıxma qüvvəsi flanş üzləri vasitəsilə contaya ötürülür. Flanşdan daha yumşaq materialdan hazırlanmış conta sıxılır. Sıxıldıqca, mikroskopik vadilərə axır və flanş üzünü cızır, təzyiqli mayenin asanlıqla keçə bilməyəcəyi əyri bir yol yaradır. Sızdırmazlıq, conta bu pozuntuları doldurmaq üçün kifayət qədər sıxıldığı zaman və contadakı qalıq sıxılma gərginliyi mayenin daxili təzyiqindən çox olduqda əldə edilir.

Əsas prinsip ondan ibarətdir ki, conta birləşmənin bütün xidmət müddəti ərzində sıxılma vəziyyətində saxlanılmalıdır. Sıxılma gərginliyi kritik səviyyədən aşağı düşərsə, möhür sızacaq. Sıxılma gərginliyi bir neçə səbəbə görə azala bilər. Conta, xüsusilə yüksək temperaturda, zamanla rahatlaşa bilər (sürünür). Boltlar boşalma və ya vibrasiya səbəbindən gərginliyi itirə bilər. Flanş üzləri termal genişlənmə və ya əyilmə səbəbindən ayrıla bilər. Düz flanş dizaynı bütün bu amilləri nəzərə almalıdır. Daha qalın, daha sərt flanş əyilməyə müqavimət göstərəcək və contada daha vahid sıxılma gərginliyini qoruyacaq. Daha çox sayda kiçik boltlar daha az sayda daha böyük boltlar ilə müqayisədə daha vahid sıxma qüvvəsi təmin edəcəkdir. Və conta materialı rahatlama və kimyəvi hücuma müqavimət göstərmək üçün seçilməlidir.

Aşağıdakı cədvəldə boltli düz flanş möhürünün etibarlılığını təyin edən əsas qüvvələr və amillər ümumiləşdirilmişdir.

Amil Təsvir Sızdırmazlığa təsir
Bolt gərginliyi Boltun sıxıldığı zaman elastik uzanması Contasını sıxan sıxma qüvvəsini təmin edir
Contanın sıxılması Bolt yükü altında contanın deformasiyası Səthi pozuntuları doldurur və möhür yaradır
Flanşın sərtliyi Flanşın bolt yükü altında əyilmə müqaviməti Üz boyunca contaların vahid sıxılmasını təmin edir
Contanın rahatlaması Zamanla sıxılma stressinin itirilməsi Sızdırmazlıq gücünü azaldır; minimuma endirmək lazımdır
Termal effektlər Boltların, flanşların və contaların diferensial genişləndirilməsi Bolt yükünü artıra və ya azalda bilər
Daxili təzyiq Proses mayesinin tətbiq etdiyi qüvvə Flanşları ayırmağa meyllidir; bolt yükü ilə qarşılanmalıdır

Wenzhou Longan Flange Co., Ltd.-də biz bu amilləri optimallaşdırmaq üçün düz flanşlarımızı dizayn edirik. Flanşlarımız yüksək keyfiyyətli poladdan hazırlanır və düzgün uyğunlaşma və yük paylanması üçün dəqiq ölçülərə uyğun işlənir. Müştərilərimizə spesifik tətbiqlərində etibarlı möhürlərə nail olmaqda kömək etmək üçün bolt seçimi, conta seçimi və sıxma prosedurları üzrə texniki təlimatlar təqdim edirik.


2. Bolt yükü və fırlanma anı: Uğur və ya uğursuzluğu müəyyən edən rəqəmlər

Bolt yükü etibarlı möhürlənməyə nail olmaq üçün yeganə ən vacib dəyişəndir. Boltun yükü çox azdırsa, conta möhürləmək üçün kifayət qədər sıxılmayacaq. Boltun yükü çox yüksək olarsa, conta əzilə bilər, boltlar aça bilər və ya flanş zədələnə bilər. Hədəf bolt yükü, conta materialı üçün minimum və maksimum sıxılma gərginliyini təyin edən conta istehsalçısının tövsiyəsi ilə müəyyən edilir. Bu gərginlik daha sonra boltun ip sürtünməsi və birləşmənin həndəsəsindən istifadə edərək fırlanma momentinə çevrilir. Tork-gərginlik əlaqəsi düsturla verilir: T = K × D × F, burada T fırlanma anı, K qoz amilidir (sürtünməni hesablayan ölçüsüz əmsal), D boltların nominal diametri, F isə bolt gərginliyidir.

Qoz amili K kritik, lakin çox vaxt səhv başa düşülən parametrdir. Bu, yivlərin yağlanmasından, bolt və qozun səthinin bitməsindən və hər hansı örtüklərin mövcudluğundan asılıdır. K üçün tipik dəyər yağlanmış polad boltlar üçün 0,2-dir, lakin şərtlərdən asılı olaraq 0,1 ilə 0,3 arasında dəyişə bilər. Bu o deməkdir ki, eyni tork dəyəri üç dəfə dəyişən bolt gərginliyi yarada bilər. Buna görə tək fırlanma momenti bolt yükünün etibarlı göstəricisi deyil. Kritik tətbiqlər üçün mühəndislər boltların uzanmasının ölçülməsi və ya birbaşa gərginlik göstəriciləri kimi daha dəqiq üsullardan istifadə edirlər. Aşağıdakı cədvəl ümumi boltun ölçüləri və conta materialları üçün tipik fırlanma momentini təqdim edir.

Bolt Ölçüsü Conta növü Hədəf Bolt Stressi (MPa) Tövsiyə olunan fırlanma momenti (Nm) Qoz Faktoru (K)
M16 Rezin 30 - 50 80 - 120 0.20
M16 PTFE 40 - 60 100 - 150 0.20
M20 Spiral yara 60 - 80 200 - 280 0.18
M24 Spiral yara 60 - 80 350 - 480 0.18
M24 Metal gödəkçəli 80 - 120 450 - 650 0.16

Fabrikimizdə biz müştərilərimizə istehsal etdiyimiz hər bir düz flanş üçün ətraflı fırlanma momenti xüsusiyyətləri təqdim edirik. Bu spesifikasiyalar flanş ölçülərinə, boltun ölçüsünə və materialına, conta növünə və iş şəraitinə əsaslanır. Biz həmçinin kalibrlənmiş fırlanma anı açarlarından istifadə etməyi və bolt gərginliyinin mikrometrlə ölçülməsi və ya ultrasəs bolt gərginlik ölçən cihazı kimi ikinci üsulla yoxlanılmasını tövsiyə edirik. Bolt yükünün idarə edilməsinə bu ciddi yanaşma kritik tətbiqlərdə etibarlı möhürlənməyə nail olmaq üçün vacibdir.


3. Conta seçimi: Möhürü düzəldən sıxıla bilən element

Conta, boltlu düz flanşlı birləşmədə möhürü yaradan komponentdir. Bu, flanş üzləri arasında sıxılmış sıxıla bilən bir materialdır. Conta flanş üzlərinin səth pozuntularına uyğunlaşmaq üçün kifayət qədər yumşaq olmalıdır, lakin daxili təzyiqə və proses mayesinin kimyəvi hücumuna tab gətirmək üçün kifayət qədər güclü olmalıdır. O, həmçinin zamanla və termal dövriyyə altında sıxılma gərginliyini saxlamaq üçün kifayət qədər möhkəm olmalıdır. Bütün tətbiqlər üçün uyğun olan tək bir conta materialı yoxdur. Conta materialının seçimi xüsusi tətbiqin temperaturu, təzyiqi və kimyəvi uyğunluq tələblərindən asılıdır.

Düz flanşlar üçün ən çox yayılmış conta materialları rezin, PTFE, spiral yara və metal gödəkçədir. Rezin contalar su və hava xətləri kimi aşağı təzyiqli, aşağı temperaturlu tətbiqlərdə istifadə olunur. PTFE contaları aqressiv mayelərə qarşı müqavimətin tələb olunduğu kimyəvi tətbiqlərdə istifadə olunur. Spiral yara contaları buxar və karbohidrogen xətləri kimi yüksək təzyiqli, yüksək temperaturlu tətbiqlərdə istifadə olunur. Metal gödəkçəli contalar ən yüksək temperatur və təzyiq müqavimətinin tələb olunduğu ən tələbkar tətbiqlərdə istifadə olunur. Aşağıdakı cədvəl bu conta materiallarının əsas xüsusiyyətlərini müqayisə edir.

Conta materialı Maksimum Temperatur (°C) Maksimum təzyiq (bar) Kimyəvi Müqavimət Tipik Tətbiq
Rezin (NBR) 100 16 Yaxşı (su, yağ) Su, hava, aşağı təzyiqli buxar
PTFE 260 40 Əla Kimyəvi emal, qida
Spiral yara 500 100 Çox yaxşı Buxar, karbohidrogenlər, yüksək təzyiq
Metal gödəkçəli 600 150 Əla Yüksək temperatur, yüksək təzyiq

Wenzhou Longan Flange Co., Ltd.-də biz contalar istehsal etmirik, lakin müştərilərimizlə onların seçdiyi contanın düz flanşlarımıza uyğun olmasını təmin etmək üçün sıx işləyirik. Biz flanş üzünün təfərrüatlı ölçülərini, o cümlədən qaldırılmış üzün hündürlüyü və contanın düzgün yerləşdirilməsi üçün vacib olan səthin işlənməsini təmin edirik. Biz həmçinin conta istehsalçısının tövsiyələrinə əsaslanaraq, contanın sıxılma gərginliyi və boltun fırlanma momenti ilə bağlı təlimatlar təqdim edirik. Məqsədimiz bütün boltli birləşmə sisteminin - flanş, conta və boltlar - etibarlı bir möhür əldə etmək üçün birlikdə işləməsini təmin etməkdir.


4. Flanş üzünün bitirilməsi: Səthin pürüzlülüyü niyə kritik parametrdir

Flanş üzünün səthinin işi çox vaxt diqqətdən kənarda qalan kritik bir parametrdir. Conta, möhür yaratmaq üçün flanş üzünün səthi pozuntularına uyğun olmalıdır. Səth çox kobuddursa, conta dərin vadiləri doldura bilməz və bir sızma yolu qala bilər. Səth çox hamardırsa, conta səthi tuta bilməyəcək və təzyiq altında sürüşə və ya çıxa bilər. Optimal səth bitirmə bu iki ifrat arasında balansdır. Əksər conta materialları üçün Ra 3,2 ilə 6,3 mikrometr arasında bir səth pürüzlülüyü tövsiyə olunur. Bu, adətən, flanş üzünü "fonoqrafik" bitirmə kimi tanınan dişli və ya konsentrik yiv nümunəsi ilə emal etməklə əldə edilir.

Fonoqrafik bitirmə ASME B16.5 və EN 1092-1 kimi standartlarda müəyyən edilmişdir. Finiş flanşın üzündə davamlı spiral yivi kəsən bir alət tərəfindən yaradılır. İstənilən pürüzlülüyə nail olmaq üçün yivin dərinliyi və aralığı idarə olunur. Yiv nümunəsi, contanın tuta biləcəyi bir sıra silsilələr və dərələri təmin edir. Bu tutacaq, contanın daxili təzyiqdən partlamasının qarşısını alır və möhürü istilik dövriyyəsi altında saxlamağa kömək edir. Aşağıdakı cədvəl müxtəlif conta materialları üçün tövsiyə olunan səthi bitirməni təmin edir.

Conta materialı Tövsiyə olunan Səthi Pürüzlülük (Ra, µm) Bitirmə növü
Rezin 3.2 - 6.3 Fonoqrafik (konsentrik və ya dişli)
PTFE 1,6 - 3,2 Fonoqrafik və ya hamar
Spiral yara 3.2 - 6.3 Fonoqrafik
Metal gödəkçəli 3.2 - 6.3 Fonoqrafik

Fabrikimizdə biz bütün düz flanş üzlərimizi dəqiq alətlərlə CNC torna tezgahlarından istifadə edərək müəyyən edilmiş səthə qədər emal edirik. Biz profilometrdən istifadə edərək səthin işlənməsini yoxlayırıq və nəticələri keyfiyyətə nəzarət sənədlərimizdə qeyd edirik. Bu, istehsal etdiyimiz hər bir düz flanşın conta oturacağı üçün optimal səthi təmin etməsini təmin edir. Biz həmçinin müxtəlif conta növlərinin və tətbiqlərinin tələblərinə cavab vermək üçün hamar örtük, dişli bitirmə və üzük birləşməsinin bitirilməsi daxil olmaqla bir sıra üz bitirmə növlərini təklif edirik.


5. Boltların bərkidilməsi ardıcıllığı və keyfiyyətə nəzarət

Boltun bərkidilməsi ardıcıllığı etibarlı möhürlənməyə nail olmaq üçün başqa vacib amildir. Boltlar təsadüfi qaydada bir-bir bərkidilirsə, flanş pozulacaq və contaların sıxılması qeyri-bərabər olacaq. Bu, son fırlanma momenti dəyərləri düzgün olsa belə, sızmaya səbəb ola bilər. Düzgün prosedur boltları ulduz və ya çarpaz naxışda, bir neçə keçiddə sıxmaqdır. İlk keçid, contaları yerləşdirmək və flanşları hizaya gətirmək üçün aşağı fırlanma anı (adətən son fırlanma momentinin 30% -i) olmalıdır. İkinci keçid orta fırlanma anı olmalıdır (adətən son torkun 60%-i). Son keçid tam fırlanma momentində, yenidən ulduz şəklində olmalıdır. Bu tədricən, vahid bərkitmə contanın bərabər şəkildə sıxılmasını və flanş üzlərinin paralel qalmasını təmin edir.

Keçidlərin sayı və xüsusi fırlanma momenti flanşın ölçüsündən, boltlar sayından və conta materialından asılıdır. Çox boltu olan böyük flanşlar üçün üç və ya dörd keçid tələb oluna bilər. Kiçik flanşlar üçün iki keçid kifayət ola bilər. Aşağıdakı cədvəl boltun bərkidilməsi ardıcıllığı üçün ümumi təlimatı təqdim edir.

Flanş ölçüsü Boltların sayı Tövsiyə olunan keçidlər Tork nümunəsi
DN50 - DN100 4 - 8 2 Ulduz nümunəsi
DN150 - DN300 8 - 12 3 Ulduz nümunəsi
DN350 - DN600 12 - 20 3 - 4 Ulduz nümunəsi
> DN600 > 20 4+ Ulduz nümunəsi, çox mərhələli

Sıxma prosedurunun düzgün yerinə yetirilməsini təmin etmək üçün keyfiyyətə nəzarət vacibdir. Son fırlanma anı keçdikdən sonra ixtisaslı müfəttiş kalibrlənmiş fırlanma anı açarından istifadə edərək hər bir boltda fırlanma anını yoxlamalıdır. Müfəttiş həmçinin flanşların paralel olmasını təmin etmək üçün çevrənin ətrafında bir neçə nöqtədə flanş üzləri arasındakı boşluğu yoxlamalıdır. Boşluq qeyri-bərabərdirsə, boltlar gevşetilmeli və sıxma proseduru təkrarlanmalıdır. Wenzhou Longan Flange Co., Ltd.-də biz müştərilərimizə istehsal etdiyimiz hər bir düz flanş üçün ətraflı quraşdırma təlimatları və fırlanma momenti xüsusiyyətləri təqdim edirik. Biz həmçinin müştərilərimizə kritik tətbiqlərində etibarlı möhürlərə nail olmaq üçün yerində təlim və texniki dəstək təklif edirik.


6. Tez-tez verilən suallar (FAQ)

Sual 1: Düz flanş üçün düzgün bolt fırlanma anı nədir?

Cavab: Boltun düzgün fırlanma momenti boltun ölçüsündən, boltun materialından, conta materialından və iş şəraitindən asılıdır. Adətən conta istehsalçısı tərəfindən müəyyən edilir və ya T = K × D × F düsturundan istifadə etməklə hesablanır, burada K qoz amilidir, D boltun diametridir və F hədəf bolt gərginliyidir. Biz Wenzhou Longan Flange Co., Ltd-də istehsal etdiyimiz hər düz flanş üçün ətraflı fırlanma anı spesifikasiyalarını təqdim edirik. Kalibrlənmiş fırlanma anı açarından istifadə etmək və tövsiyə olunan sıxma ardıcıllığına əməl etmək vacibdir.

Sual 2: Niyə boltları müəyyən edilmiş fırlanma momentinə qədər sıxdıqdan sonra da düz flanşım sızır?

Cavab: Bir neçə mümkün səbəb ola bilər. Conta zədələnmiş və ya yanlış materialdan ola bilər. Flanş üzləri zədələnə və ya səhv səthə malik ola bilər. Boltlar çirklənmiş və ya düzgün olmayan şəkildə yağlanmış ola bilər, nəticədə güman edilən dəyərdən fərqli qoz faktoru yaranır. Flanşlar paralel olmaya bilər. Və ya iş şəraiti contanın təzyiq və ya temperatur göstəricisini keçə bilər. Kök səbəbi müəyyən etmək üçün bütün komponentlərin hərtərəfli yoxlanılması və quraşdırma prosedurunun nəzərdən keçirilməsi lazımdır.

Sual 3: Qaldırılmış üzlə düz üz flanşı arasında fərq nədir?

Cavab: Qaldırılmış üzlü düz flanşın üzündə kiçik qaldırılmış halqa var, düz üzlü flanş isə tamamilə düz üzlüdür. Qaldırılmış üz, sızdırmazlıq gərginliyini artıraraq, boltun yükünü contaya cəmləşdirmək üçün nəzərdə tutulmuşdur. Düz üzlü flanşlar tam üzlü contalarla istifadə olunur və aşağı təzyiqli tətbiqlərdə və çuqun və ya plastik flanşlarda geniş yayılmışdır. Seçim tətbiqdən və cütləşmə flanşından asılıdır.

Sual 4: Düz flanşlı boltlar nə qədər tez-tez yenidən bərkidilməlidir?

Cavab: Yastı flanşlı boltlar ilkin 24 saatlıq istismardan sonra yenidən bərkidilməlidir, xüsusən də istilik genişlənməsinin və contanın boşalmasının boltun yükünün itkisinə səbəb ola biləcəyi yüksək temperatur tətbiqlərində. Bundan sonra, yenidən bərkitmə adətən planlaşdırılmış texniki xidmət intervalları zamanı, məsələn, illik dayandırmalar zamanı həyata keçirilir. Tezlik tətbiqin kritikliyindən və iş şəraitindən asılıdır. Sızma üçün müntəzəm yoxlama da tövsiyə olunur.

Sual 5: Düz flanşın möhürləyə biləcəyi maksimum təzyiq nə qədərdir?

Cavab: Düz flanşın möhürləyə biləcəyi maksimum təzyiq flanşın reytinqindən, conta materialından və boltun yükündən asılıdır. Məsələn, spiral sarımlı conta ilə Class 150 düz flanş ətraf mühitin temperaturunda 20 bara qədər möhürləyə bilər. Sinif 300 flanş 50 bara qədər möhürləyə bilər. Daha yüksək təzyiqlər daha yüksək flanş reytinqləri və daha möhkəm conta materialları tələb edir. Fabrikimizdə müxtəlif tətbiqlərin tələblərinə cavab vermək üçün müxtəlif təzyiq siniflərində düz flanşlar istehsal edirik.


7. Nəticə

Boltlu düz flanşla etibarlı möhürlənməyə nail olmaq sistem mühəndisliyi problemidir. Bu, bolt yükünün, contaların sıxılmasının, flanşın sərtliyinin və səthin düzgün birləşməsini tələb edir. Bu amillərin hər biri diqqətlə müəyyən edilməli və nəzarət edilməlidir ki, contanın birləşmənin xidmət müddəti ərzində sıxılma vəziyyətində qalmasını təmin etsin. Boltun yükü contanı sıxmaq üçün kifayət olmalıdır, lakin contaya və ya flanşa zərər verəcək qədər yüksək olmamalıdır. Conta texnoloji maye ilə uyğun olmalı və iş temperaturu və təzyiqinə tab gətirə bilməlidir. Flanşın üzləri düz olmalı və contanın uyğunlaşmasına və tutmasına imkan vermək üçün düzgün səthə malik olmalıdır. Yükün vahid paylanmasını təmin etmək üçün boltlar düzgün ardıcıllıqla sıxılmalıdır. Wenzhou Longan Flange Co., Ltd.-də fabrikimiz iyirmi ildən artıqdır ki, düz flanşlar istehsal edir və biz bu amilləri dərindən başa düşmüşük. Flanşlarımız düzgün uyğunlaşma və yük paylanması üçün dəqiqliklə işlənmişdir və biz müştərilərimizə etibarlı möhürlərə nail olmaq üçün lazım olan texniki dəstəyi təqdim edirik.

İstər yeni boru kəməri sistemini layihələndirirsinizsə, istərsə də mövcud sistemə qulluq edirsinizsə, biz sizi düz flanş tələblərinizi müzakirə etmək üçün bizimlə əlaqə saxlamağa dəvət edirik. Mühəndislər komandamız tətbiqiniz üçün düzgün flanşı seçməyinizə kömək edə bilər, fırlanma momentinin spesifikasiyalarını təmin edə və conta seçimi və quraşdırılmasına dair təlimat təklif edə bilər. Biz müştərilərimizə ən keyfiyyətli məhsullar və mümkün olan ən yaxşı xidməti təqdim etməyə sadiqik.

Bu gün Wenzhou Longan Flange Co., Ltd ilə əlaqə saxlayındüz flanş tələblərinizi müzakirə etmək və məhsullarımızın kritik tətbiqlərinizdə etibarlı sızdırmazlığa nail olmaqda sizə necə kömək edə biləcəyini kəşf etmək.

Əlaqəli xəbərlər
We use cookies to offer you a better browsing experience, analyze site traffic and personalize content. By using this site, you agree to our use of cookies. Privacy Policy
Reject Accept